医療分析装置向け 精密ハウジングの量産化
課題
薄肉・高アスペクト比の形状で加工歪みが発生し、量産すると寸法がばらつくことが課題でした。
取り組み
治具の見直しと加工順序の最適化、加工後の応力除去工程を追加。三次元測定の全数データを工程にフィードバックしました。
成果
不良率5.2%→1.0%、量産歩留まり向上によりトータルコストを18%削減。
お客様の課題にどう向き合い、何を変えたのか。代表的な取り組みを、課題・解決・成果の流れでご紹介します。
(※掲載企業はすべて架空であり、内容はフィクションです)
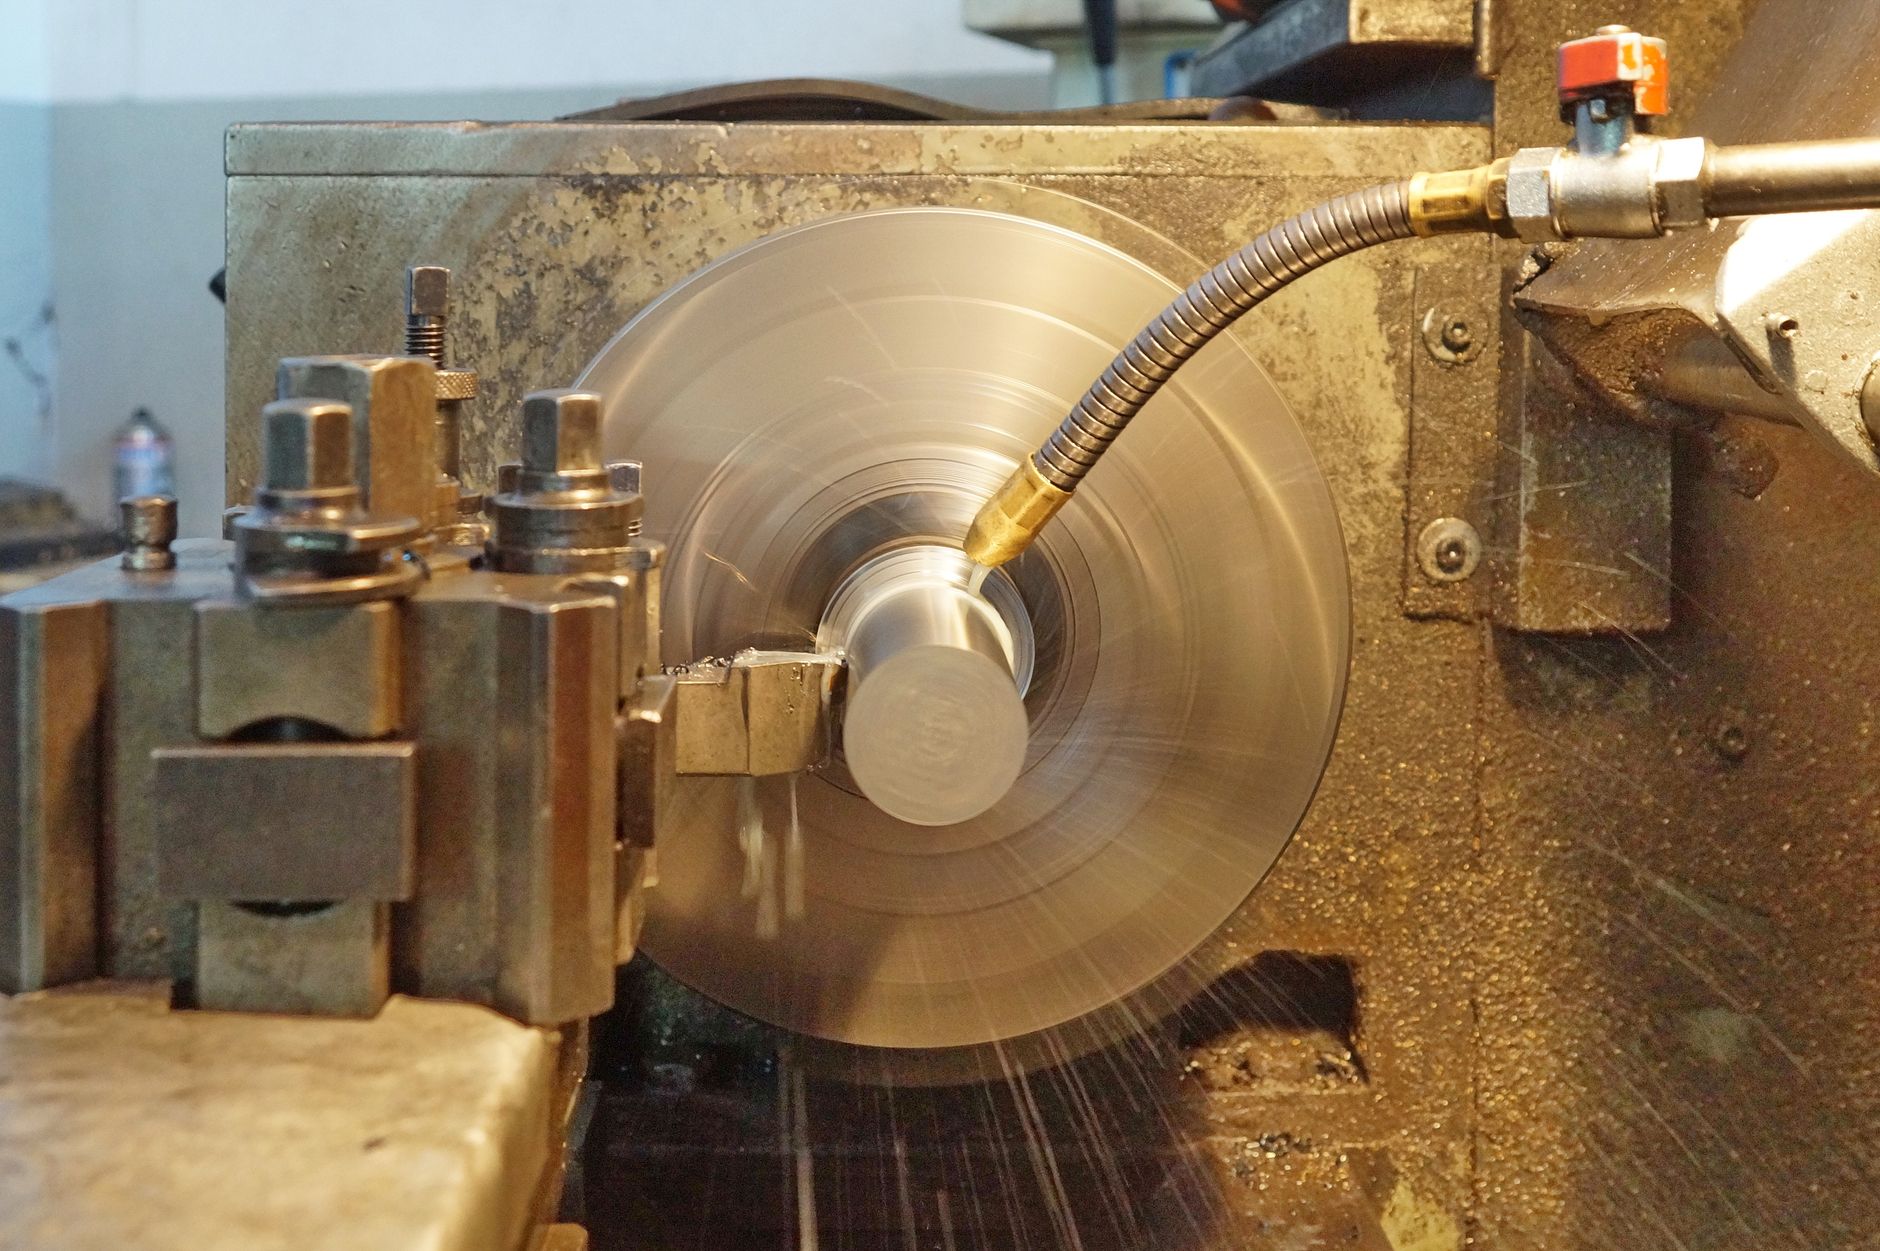
試作で確立した加工条件を量産展開し、不良率を1/5に低減。月産3,000個の安定供給を実現しました。
詳細を見る ↓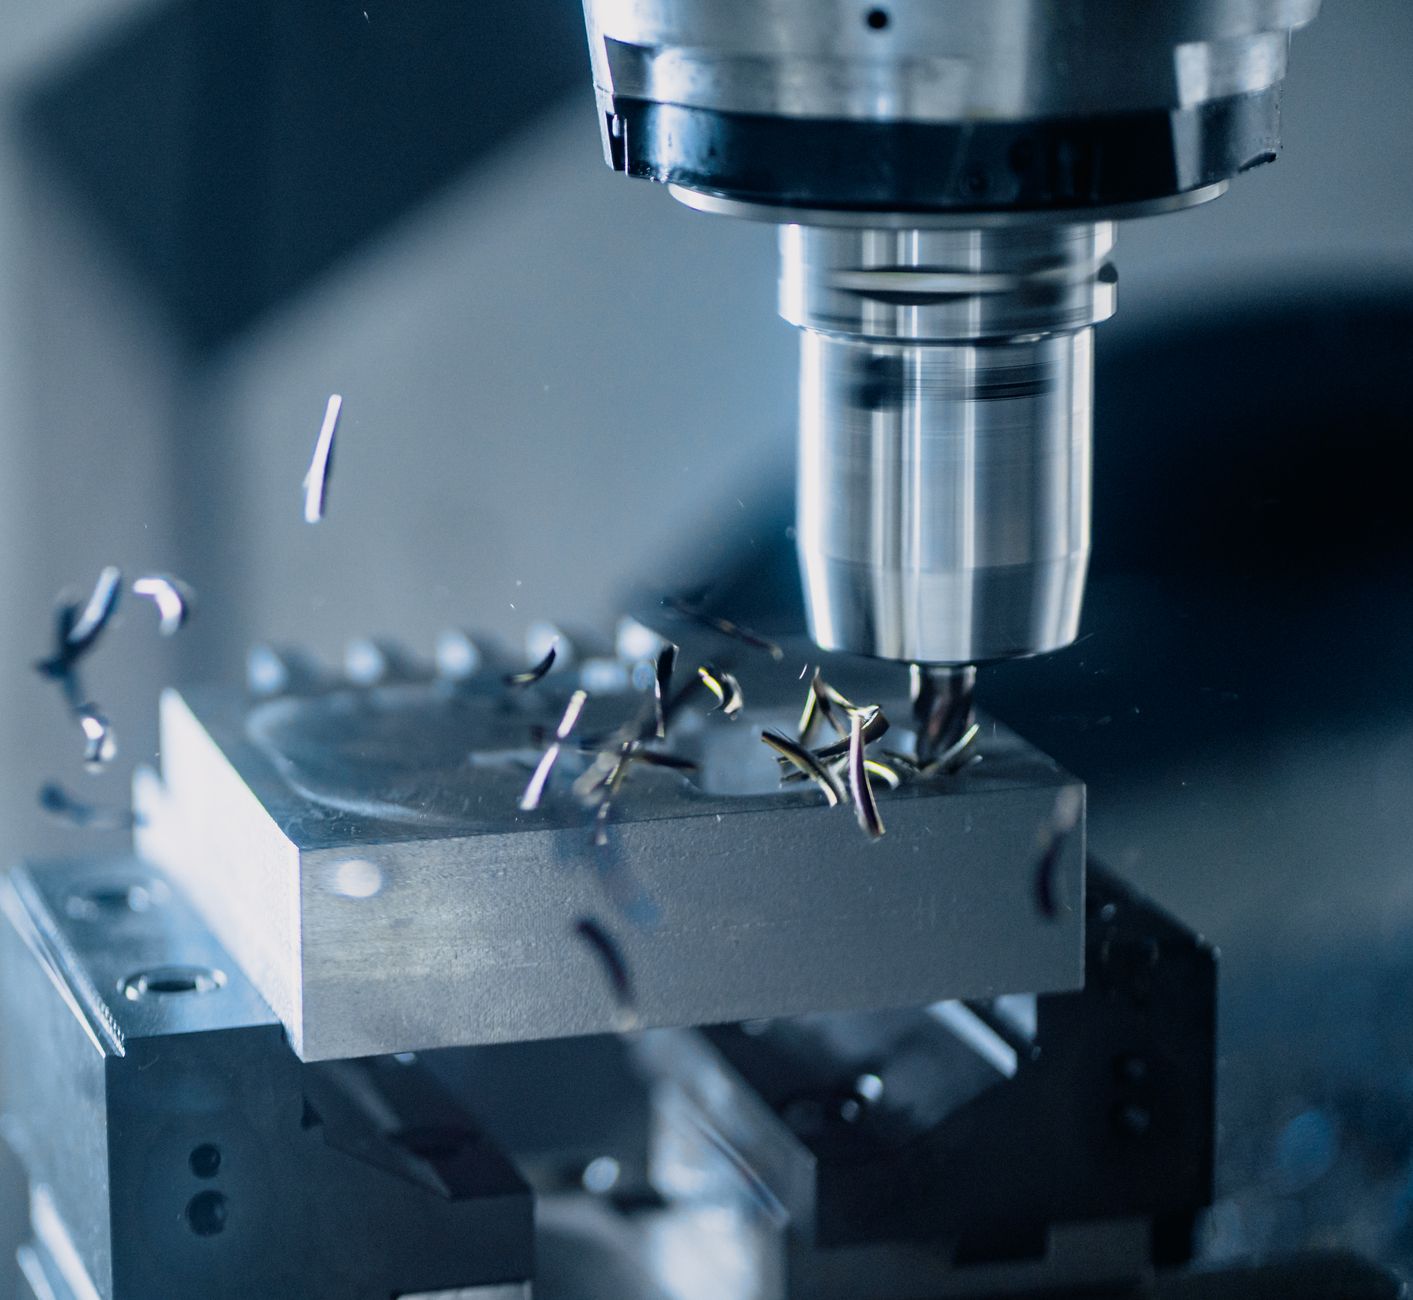
部品加工から組立・動作調整までを一括受託し、お客様の組立工数を約40%削減しました。
詳細を見る ↓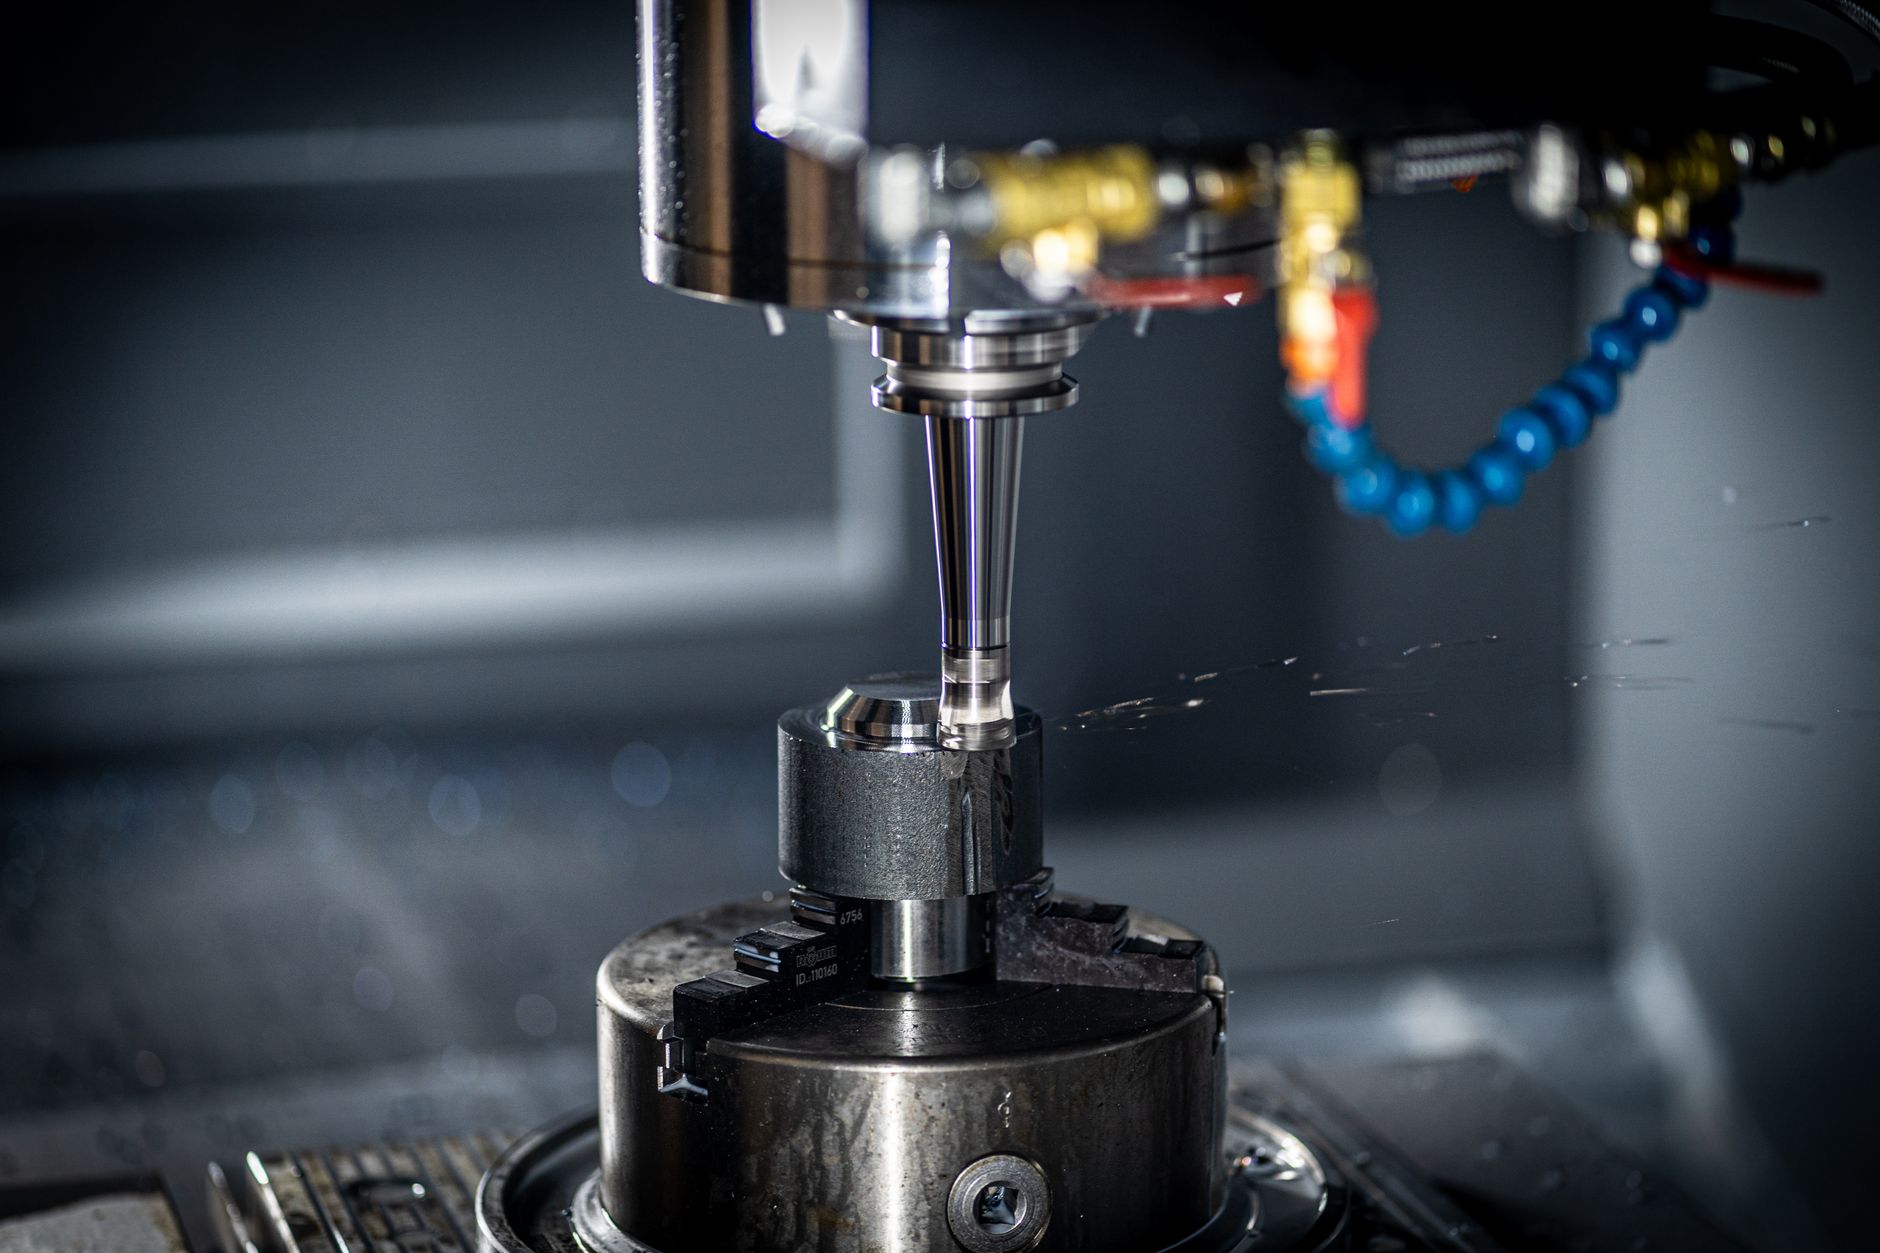
工具寿命と面品位を両立する加工条件を確立し、難削材でも安定した量産を可能にしました。
詳細を見る ↓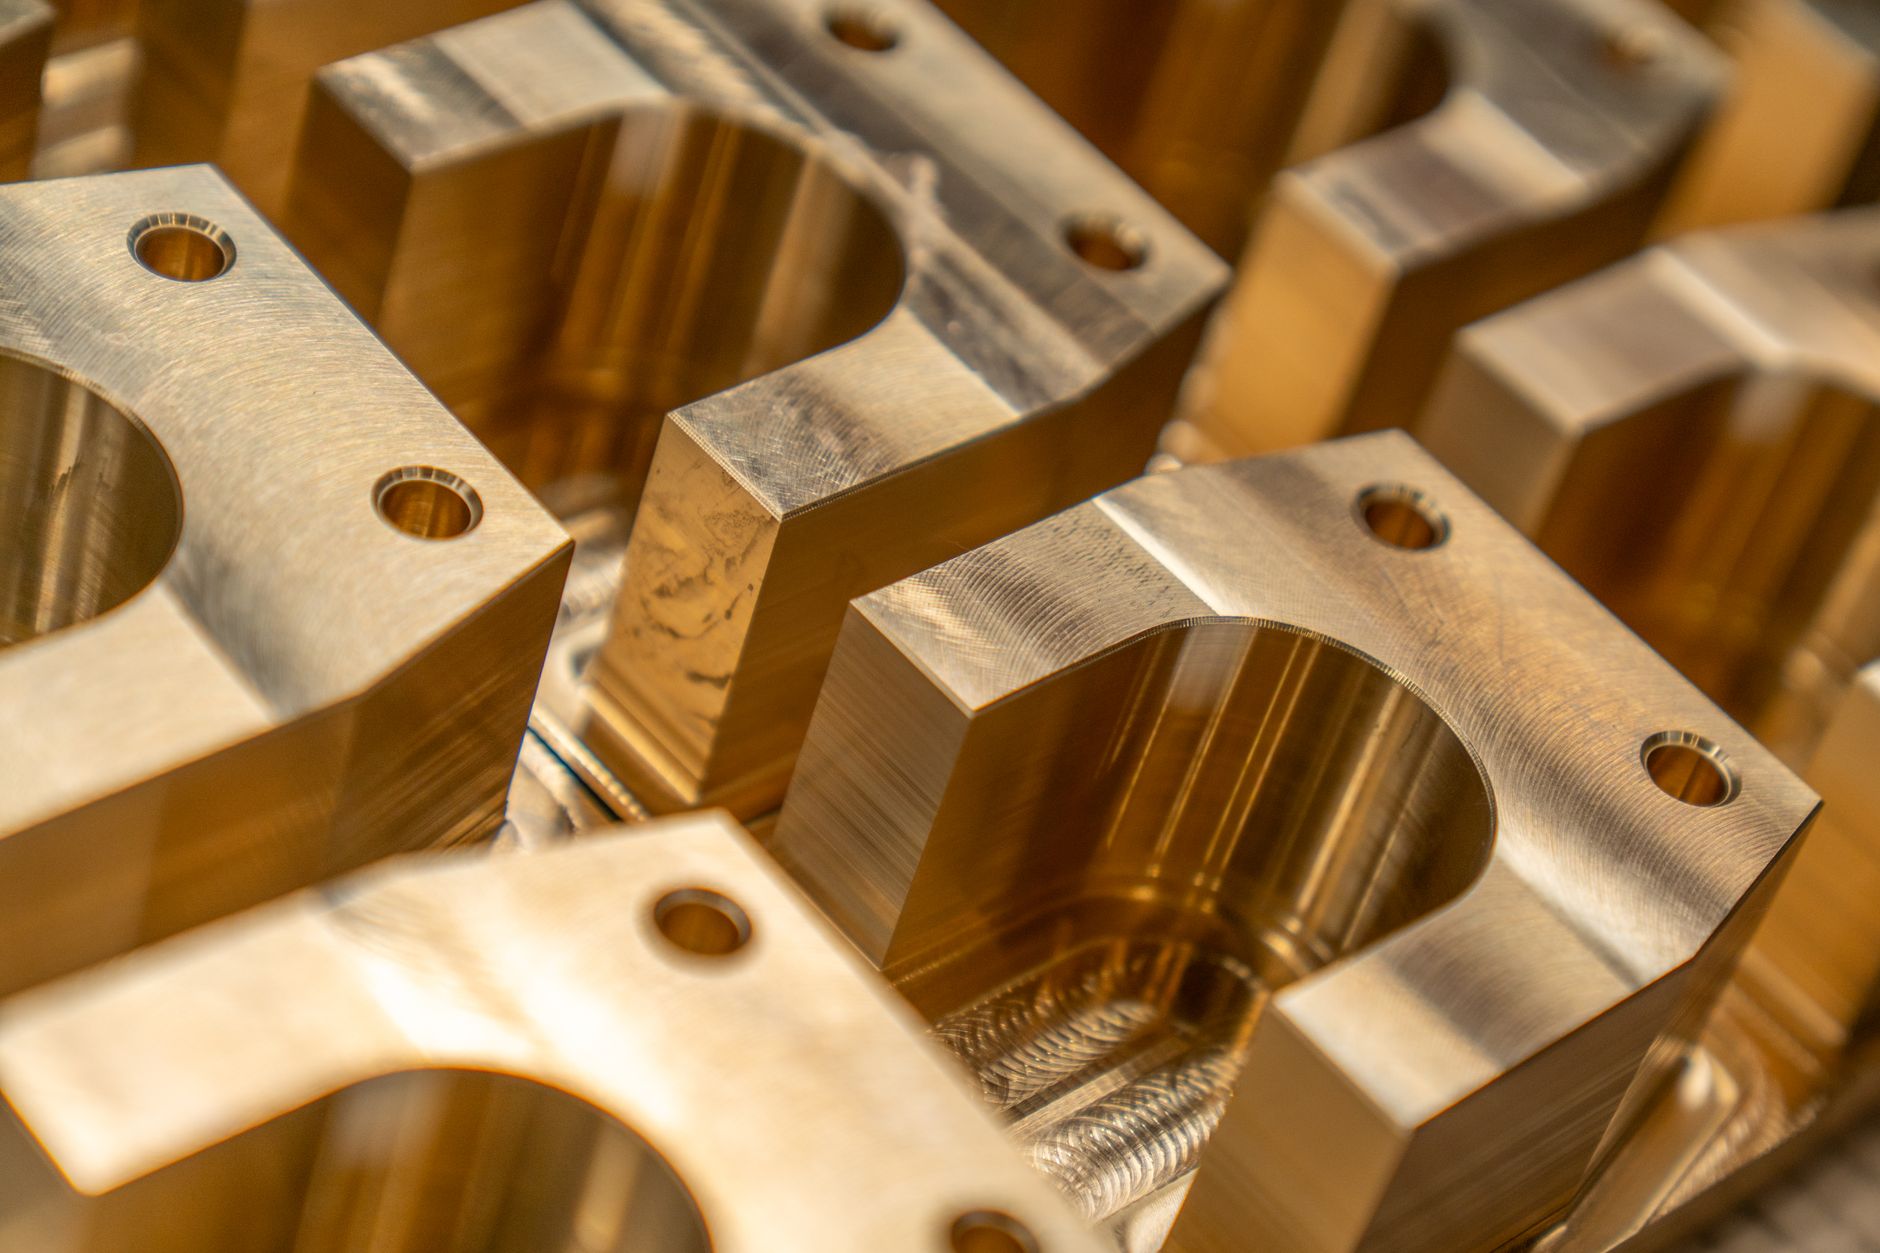
DFMレビューで量産前提の設計に作り替え、試作3回で量産移行できる仕様に到達しました。
詳細を見る ↓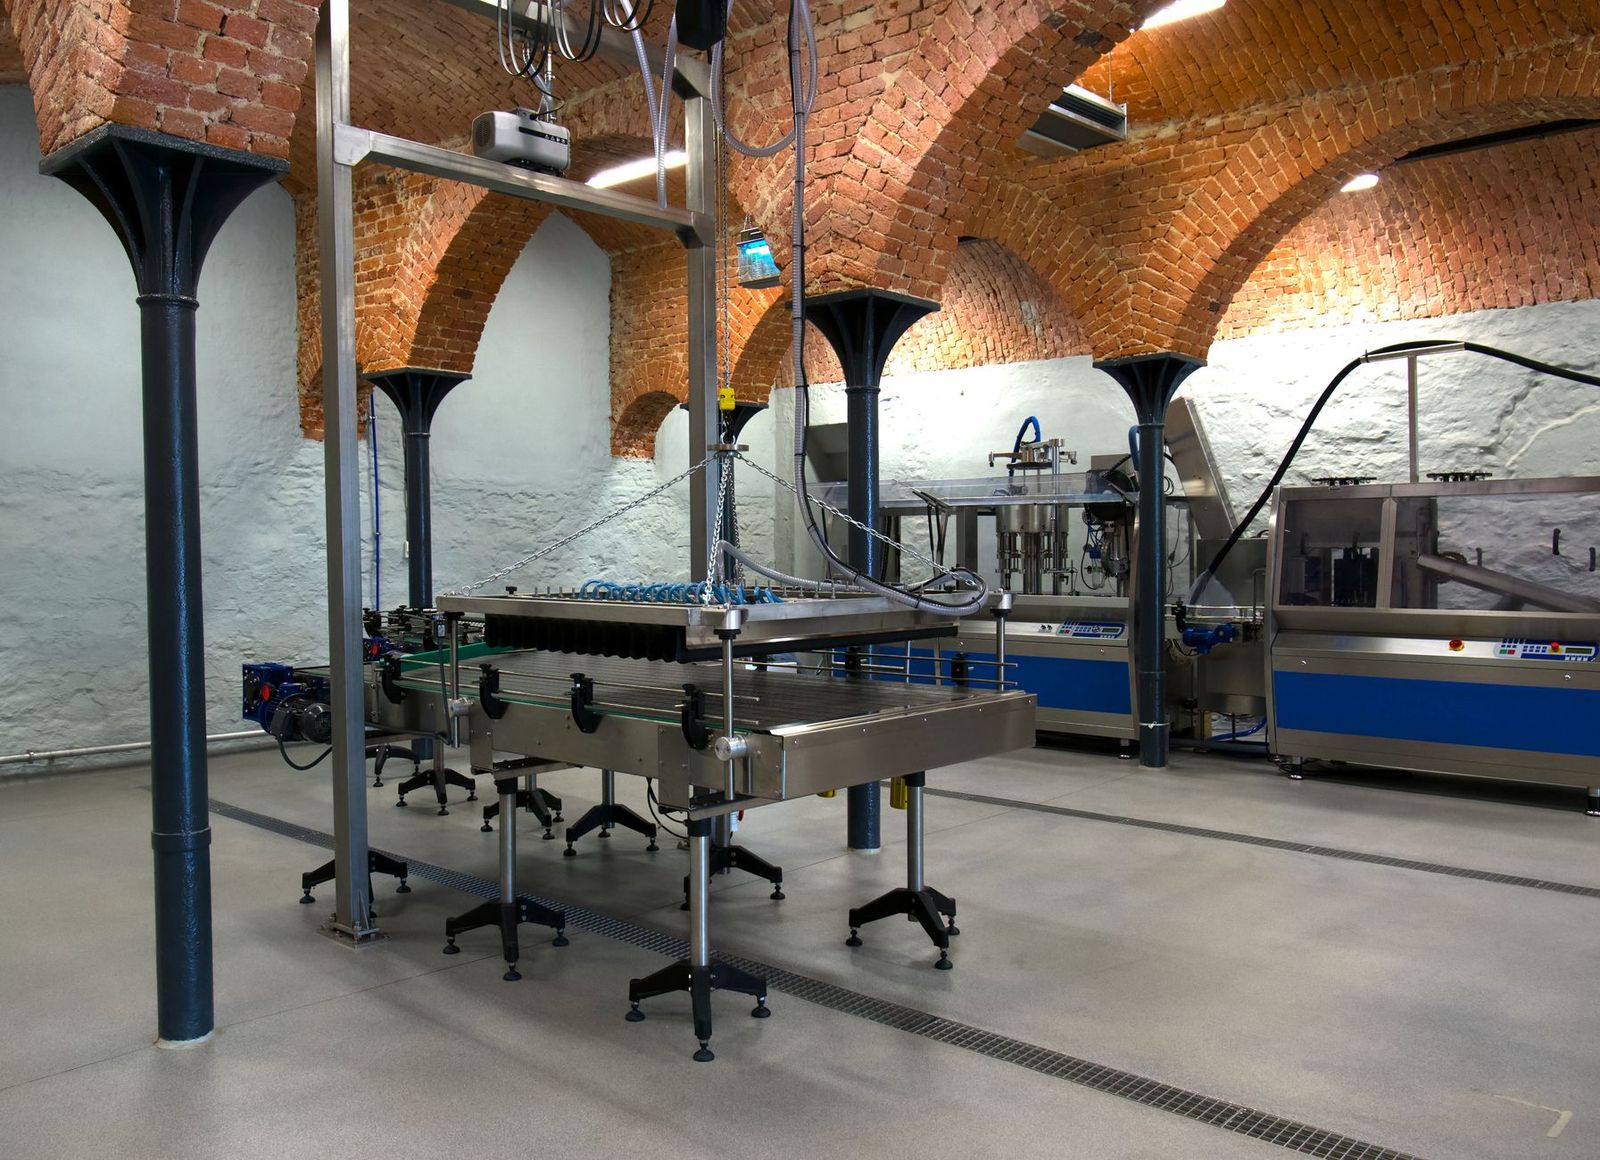
外注頼みだった精密シャフトを内製ラインで対応し、納期を半減しました。
詳細を見る ↓
クリーンルーム対応の組立体制を立ち上げ、パーティクル起因の不良をほぼゼロに。
詳細を見る ↓薄肉・高アスペクト比の形状で加工歪みが発生し、量産すると寸法がばらつくことが課題でした。
治具の見直しと加工順序の最適化、加工後の応力除去工程を追加。三次元測定の全数データを工程にフィードバックしました。
不良率5.2%→1.0%、量産歩留まり向上によりトータルコストを18%削減。
複数サプライヤーからの部品調達と社内組立に工数が集中し、立ち上げが慢性的に遅延していました。
主要部品の内製化と組立の標準化を提案。受入検査から動作調整までを当社で完結する体制を構築しました。
組立工数40%削減、立ち上げリードタイムを6週間→4週間に短縮。
チタン合金は工具摩耗が激しく、面品位と加工コストの両立が難しいという声がありました。
切削データベースをもとに最適条件を探索。工具とクーラントの組み合わせを検証し、条件を標準化しました。
工具寿命1.8倍、面粗さRa0.4を安定達成し、加工コストを12%低減。
機能優先で設計されており、そのままでは量産時のコストと歩留まりに不安がありました。
部品点数の削減と公差の見直しを提案。試作を高速に回し、評価結果を設計へ反映しました。
部品点数22→14点、想定量産コストを30%削減して量産設計へ移行。
外注の精密シャフトが調達のボトルネックとなり、装置全体の納期を圧迫していました。
複合旋盤による一工程加工へ集約し、検査までを内製化。生産計画と連動した供給体制を整えました。
調達リードタイム3週間→10日、欠品リスクを大幅に低減。
微小なパーティクルが性能に影響するため、組立環境の清浄度管理が必須でした。
クラス1000相当の組立スペースと作業手順を整備し、入退室・部品管理を徹底しました。
パーティクル起因不良をほぼ撲滅、初回出荷から安定した品質を確保。